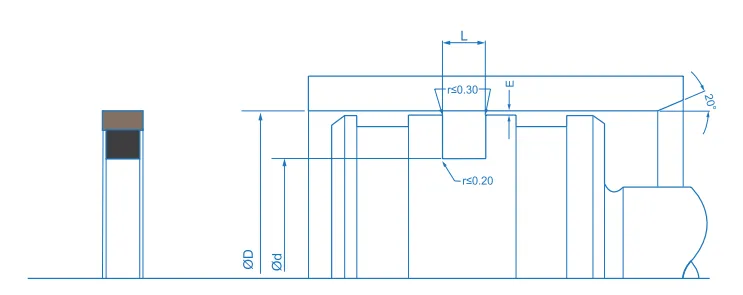
| NO | Ød | ØD | L | E | r |
|---|---|---|---|---|---|
| JP-70*55*7.5 HPS | 55 | 70 | 7.5 | 4 | 0.3 |
| JP-75*60*7.5 HPS | 60 | 75 | 7.5 | 4 | 0.3 |
| JP-80*65*7.5 HPS | 65 | 80 | 7.5 | 4 | 0.3 |
| JP-90*75*7.5 HPS | 75 | 90 | 7.5 | 4 | 0.3 |
| JP-100*85*7.5 HPS | 85 | 100 | 7.5 | 4 | 0.3 |
| JP-140*122*8 HPS | 122 | 140 | 8 | 5 | 0.4 |
| JP-150*132*8 HPS | 132 | 150 | 8 | 5 | 0.4 |
| JP-160*140*9 HPS | 140 | 160 | 9 | 5 | 0.4 |
| JP-170*150*9 HPS | 150 | 170 | 9 | 5 | 0.4 |
| JP-190*168*10 HPS | 168 | 190 | 10 | 5 | 0.4 |
Ce schéma technique définit les cotes et les paramètres géométriques nécessaires pour choisir et monter correctement le joint de piston HPS, un joint composite en deux pièces constitué d’une bague de glissement en PTFE et d’une bague élastomère à section carrée qui assure la précontrainte, toutes deux logées dans la même gorge du piston. Vous y trouverez les dimensions liées au tableau des mesures, le diamètre extérieur (ØD), le diamètre de fond de gorge (Ød), la largeur de gorge (L) et le jeu radial entre le piston et la chemise (E), qui détermine le risque d’extrusion lorsque la pression augmente. Les arêtes d’entrée de la gorge sont arrondies avec un rayon r ≤ 0,30 mm, valeur reprise dans le tableau, et le fond avec r ≤ 0,20 mm, et le piston se termine par un chanfrein d’entrée de 20°. La gorge doit rester propre, ébavurée et exempte d’arêtes coupantes, et le respect de ces cotes garantit une précontrainte correcte, un montage sans torsion et une étanchéité stable sur des diamètres de 10 à 300 mm.
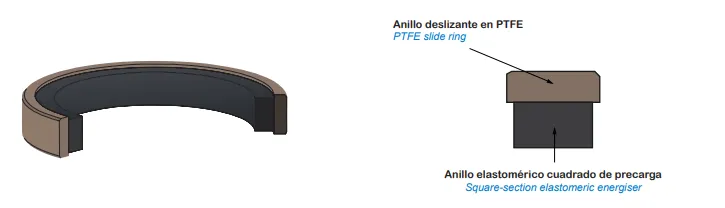
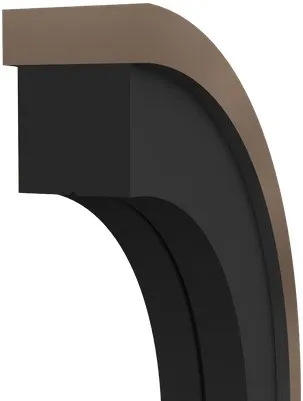
Cette illustration en 3D détaille la structure du joint de piston HPS. S’agissant d’un joint composite en deux pièces, vous pourrez distinguer la bague de glissement en PTFE chargé bronze ou verre, qui frotte contre la chemise du vérin, et la bague élastomère de précontrainte en NBR ou FKM, de 70 à 75 Shore A, logée en dessous, au fond de la gorge. Ce qui distingue ce profil des autres de la gamme, c’est la section de l’élément de précontrainte, carrée ici au lieu de ronde. Cette forme répartit l’appui sur une surface plus grande, stabilise la bague en PTFE et permet de travailler avec des jeux d’extrusion supérieurs à ceux qu’acceptent bien des joints en PTFE ou en polyuréthane classiques. Le PTFE apporte un faible frottement, une bonne conductivité thermique et une résistance à l’usure, à l’abrasion et aux coups de pression, et l’élastomère apporte la force de fermeture nécessaire même à basse pression. Au montage, l’élément de précontrainte se place en premier et la bague en PTFE ensuite. L’ensemble assure l’étanchéité dans les deux sens et supporte jusqu’à 35 MPa à des vitesses pouvant atteindre 1,5 m/s.