| NO | Ød | ØD | L | E | r |
|---|---|---|---|---|---|
| JP-70*55*7.5 HPS | 55 | 70 | 7.5 | 4 | 0.3 |
| JP-75*60*7.5 HPS | 60 | 75 | 7.5 | 4 | 0.3 |
| JP-80*65*7.5 HPS | 65 | 80 | 7.5 | 4 | 0.3 |
| JP-90*75*7.5 HPS | 75 | 90 | 7.5 | 4 | 0.3 |
| JP-100*85*7.5 HPS | 85 | 100 | 7.5 | 4 | 0.3 |
| JP-140*122*8 HPS | 122 | 140 | 8 | 5 | 0.4 |
| JP-150*132*8 HPS | 132 | 150 | 8 | 5 | 0.4 |
| JP-160*140*9 HPS | 140 | 160 | 9 | 5 | 0.4 |
| JP-170*150*9 HPS | 150 | 170 | 9 | 5 | 0.4 |
| JP-190*168*10 HPS | 168 | 190 | 10 | 5 | 0.4 |
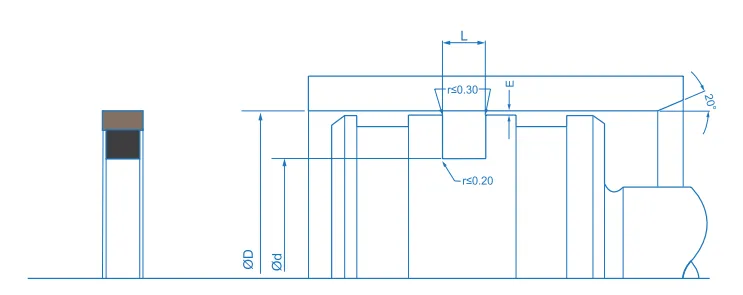
Este esquema técnico define las cotas y las variables geométricas necesarias para seleccionar y montar correctamente la junta de pistón HPS, un sello compuesto de dos piezas formado por un anillo deslizante de PTFE y un anillo elastomérico de sección cuadrada que hace de precarga, alojados ambos en la misma ranura del pistón. En él encontrará las dimensiones vinculadas a la tabla de medidas, el diámetro exterior (ØD), el diámetro de fondo de ranura (Ød), el ancho de la ranura (L) y la holgura radial entre el pistón y la camisa (E), que es la que determina el riesgo de extrusión cuando sube la presión. Las aristas de entrada de la ranura se redondean con un radio r ≤ 0,30 mm, que es el valor que recoge la tabla, y el fondo con r ≤ 0,20 mm, y el pistón se remata con un chaflán de entrada de 20°. La ranura debe quedar limpia, desbarbada y sin aristas cortantes, y el cumplimiento de estas medidas asegura una precarga correcta, un montaje sin torsiones y un comportamiento de estanqueidad estable en diámetros de 10 a 300 mm.
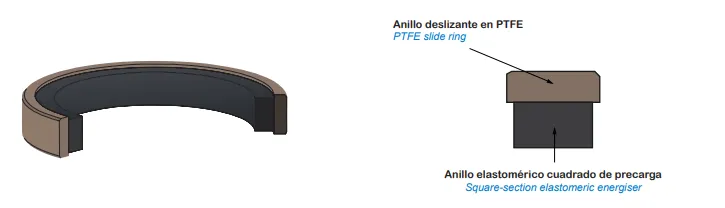
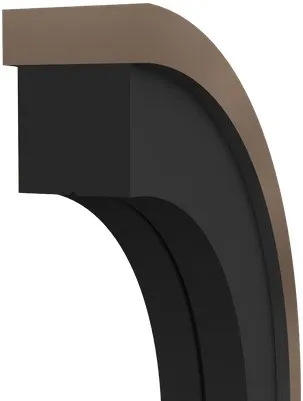
Esta ilustración en 3D detalla la estructura de la junta de pistón HPS. Al tratarse de un sello compuesto de dos piezas, podrá distinguir el anillo deslizante en PTFE cargado con bronce o con vidrio, que es el que roza contra la camisa del cilindro, y el anillo elastomérico de precarga en NBR o FKM, de 70 a 75 Shore A, alojado debajo, en el fondo de la ranura. La diferencia con otros perfiles de la gama está en la sección del elemento de precarga, que aquí es cuadrada en lugar de redonda. Esa forma reparte el apoyo sobre una superficie mayor, estabiliza el anillo de PTFE y permite trabajar con holguras de extrusión mayores que las que admiten muchos sellos de PTFE o de poliuretano convencionales. El PTFE aporta baja fricción, buena conductividad térmica y resistencia al desgaste, a la abrasión y a los golpes de presión, y el elastómero aporta la fuerza de cierre necesaria incluso a presión baja. En el montaje se coloca primero el elemento de precarga y después el anillo de PTFE. El conjunto sella en los dos sentidos y admite hasta 35 MPa con velocidades de hasta 1,5 m/s.